Zasypanie niezweryfikowanej dostawy do silosu może w kilka minut połączyć materiał dobry z niezgodnym i utrudnić identyfikację przyczyny. Koszt problemu nie ogranicza się wtedy do jednego worka. Obejmuje opróżnienie instalacji, czyszczenie, odpad produkcyjny, postój i analizę wyrobów już wykonanych.
Kontrola odbiorcza powinna być szybka, ale nie przypadkowa. Jej zakres wynika z ryzyka zastosowania, historii dostawcy i możliwości laboratorium. Inne badania wystarczą dla grubego elementu technicznego, a inne będą potrzebne przy cienkiej folii, jasnym wyrobie lub produkcie o rygorystycznych wymaganiach. Nawet sprawdzone regranulaty warto zwalniać według ustalonej procedury, ponieważ transport, pomyłka partii i uszkodzenie opakowania mogą wystąpić niezależnie od jakości produkcji.
Najpierw kwarantanna, potem zasyp
Dostawa powinna trafić do oznaczonej strefy oczekiwania. Numer partii, dostawca, data i status muszą być widoczne na każdym opakowaniu lub w systemie magazynowym. Materiał zwolniony nie może być mylony z oczekującym ani zablokowanym.
Kwarantanna nie musi trwać długo. Dla stabilnego źródła można zastosować zestaw szybkich testów i zwolnienie warunkowe zgodne z oceną ryzyka. Ważne, aby decyzja nastąpiła przed połączeniem partii z zapasem w silosie.
Procedura powinna wskazywać osobę uprawnioną do zwolnienia oraz sposób postępowania po wyniku alarmowym. Operator nie powinien być zmuszony do wyboru między zatrzymaniem planu produkcji a użyciem materiału bez decyzji jakości.
Kontrola pojazdu i opakowań
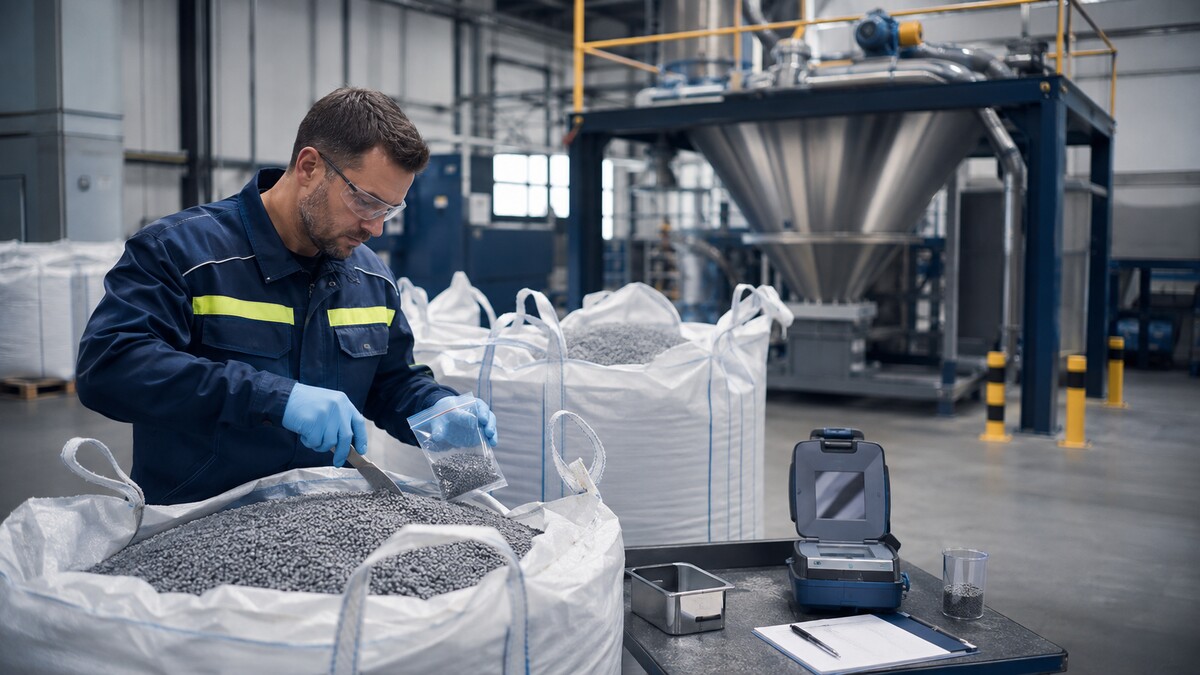
Ocenę zaczyna się przed rozładunkiem. Sprawdza się stan plomby, czystość przestrzeni ładunkowej, ślady wody, uszkodzenia, obce zapachy i zgodność liczby opakowań. Mokra podłoga lub rozerwany Big Bag mogą zdyskwalifikować część ładunku mimo prawidłowego certyfikatu.
Etykiety powinny odpowiadać dokumentom. Trzeba zweryfikować nazwę handlową, numer partii, masę, datę produkcji i ewentualny status jakościowy. Różne numery partii w jednym transporcie należy przyjąć oraz próbkować oddzielnie.
Zdjęcia wykonane przy odbiorze pomagają w reklamacji. Powinny pokazywać oznaczenia i skalę uszkodzenia, nie tylko ogólny widok. Materiał budzący wątpliwości odkłada się w zabezpieczonym miejscu bez otwierania kolejnych worków.
Weryfikacja dokumentów dostawy
Świadectwo analizy powinno odnosić się do konkretnej partii. Należy porównać wskazane parametry z aktualną specyfikacją, zwracając uwagę na metody i warunki badań. Sama obecność wartości w tabeli nie potwierdza porównywalności.
Ważne są również deklaracje pochodzenia, składu i udziału recyklatu, jeśli wynikają z wymagań wyrobu lub klienta. Dokumenty dotyczące kontaktu z żywnością, substancji ograniczonych albo innych zastosowań regulowanych ocenia osoba mająca odpowiednie kompetencje. Nie wolno przenosić deklaracji z podobnego gatunku bez potwierdzenia numeru materiału.
System powinien sygnalizować nieaktualną wersję specyfikacji, brak podpisu lub zmianę źródła. Dokument zgodny formalnie może zawierać wynik blisko limitu, co uzasadnia dodatkową kontrolę przed zwolnieniem.
Jak pobrać reprezentatywną próbkę?
Największym błędem jest pobranie jednej garści z pierwszego otwartego worka. Dostawa może obejmować materiał z kilku faz produkcji, a zanieczyszczenia mogą występować lokalnie. Plan próbkowania powinien określać liczbę opakowań i miejsca pobrania zależnie od wielkości oraz historii źródła.
Próbnik musi być czysty i odpowiedni do granulatu. Próbki pobiera się z różnych głębokości, o ile jest to bezpieczne. Można utworzyć próbkę zbiorczą do oceny średnich parametrów oraz zachować próbki jednostkowe do wykrywania niejednorodności.
Każde naczynie opisuje się numerem partii, opakowaniem, miejscem, datą i osobą pobierającą. Dla wilgotności potrzebne jest szczelne zamknięcie natychmiast po pobraniu. Pozostawienie próbki na powietrzu może zmienić wynik.
Oględziny, przesiew i ocena granulki
Pierwszym szybkim badaniem jest kontrola wizualna na jasnym tle. Sprawdza się barwę, równomierność, obecność czarnych punktów, metalu, papieru, drewna, zbryleń i niespodziewanych granulek. Próbkę warto rozłożyć cienką warstwą, zamiast oglądać przez worek.
Przesiewanie pozwala określić udział pyłu, długich nitek i frakcji zbyt dużej. Geometria wpływa na podawanie, mieszanie i topienie. Zmiana kształtu względem partii referencyjnej może sygnalizować zmianę warunków granulacji nawet wtedy, gdy średni wymiar pozostaje podobny.
Prosty test z magnesem może wykryć część zanieczyszczeń ferromagnetycznych, lecz nie zastępuje separatora ani dokładniejszej analizy. Metal stanowi ryzyko dla ślimaka, cylindra i filtra, dlatego nie należy lekceważyć pojedynczych cząstek.
Wilgotność i ryzyko kondensacji
Wilgotność należy badać przed otwarciem i długim kontaktem z powietrzem. Metoda powinna być dopasowana do polimeru oraz oczekiwanych poziomów. Waga suszarkowa jest szybka, ale może rejestrować także inne lotne substancje. Metody selektywne dla wody są dokładniejsze w krytycznych zastosowaniach.
PE i PP nie pochłaniają wody tak jak niektóre tworzywa higroskopijne, jednak wilgoć może pozostawać na powierzchni, w pyle i porach granulek. Powoduje pęcherze, smugi, niestabilne dozowanie oraz problemy z drukiem i zgrzewem.
Zimą chłodny materiał wniesiony do ciepłej hali może pokryć się kondensatem. Warto ustalić czas aklimatyzacji i zamknąć worek do momentu wyrównania temperatury. Badanie wykonane w innym momencie niż zwykle może dać wynik nieporównywalny.
MFR jako szybki wskaźnik reologii
Masowy wskaźnik szybkości płynięcia pomaga potwierdzić, czy materiał znajduje się w oczekiwanym zakresie. Trzeba stosować tę samą temperaturę, obciążenie, czas przygotowania i sposób odcinania. Wynik bez warunków testu nie powinien być porównywany.
MFR może ujawnić pomyłkę gatunku, degradację albo zmianę proporcji polimerów. Nie opisuje jednak całej krzywej lepkości ani wytrzymałości stopu. Dwie partie o tym samym MFR mogą inaczej zachowywać się w rozdmuchu lub przy dużym ścinaniu.
W odbiorze warto porównywać wynik z certyfikatem i trendem własnego laboratorium. Systematyczna różnica może wynikać z metod, pobierania próbki lub niejednorodności. Pojedynczy wynik blisko limitu uzasadnia próbkę potwierdzającą zgodnie z procedurą.
Gęstość i identyfikacja materiału
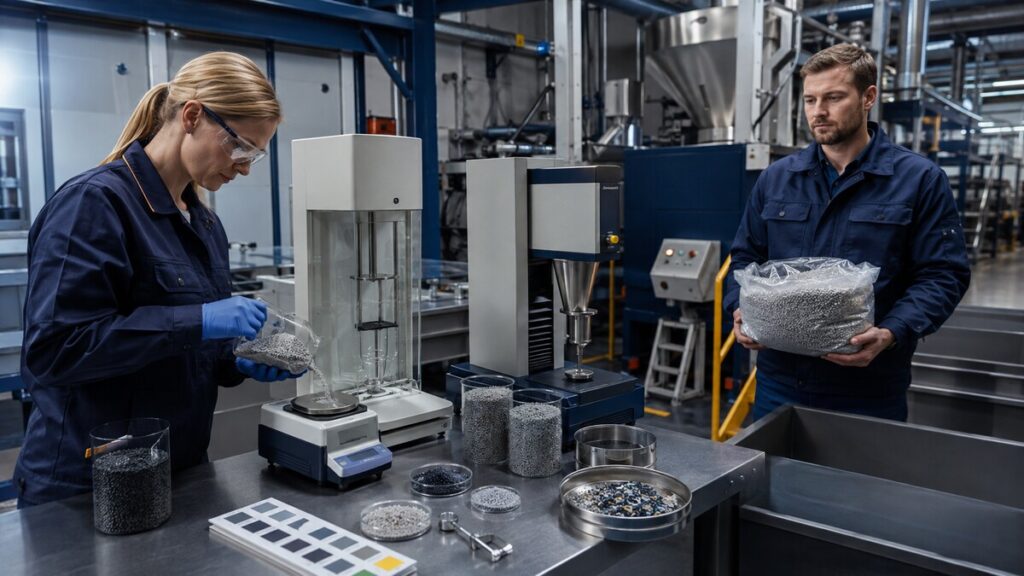
Gęstość pomaga wykryć zmianę typu polimeru, udział napełniacza lub domieszkę. W polietylenach jest także ważną cechą gatunku. Pomiar musi być wykonany na odpowiednio przygotowanej próbce, ponieważ pęcherze i geometria granulki mogą zaburzać prostą ocenę.
Gęstość nasypowa opisuje masę luźno usypanego granulatu w określonej objętości. Wpływa na dozowanie, wydajność zasypu i pojemność transportową. Test powinien używać stałego naczynia, sposobu napełnienia i zakazu ubijania, chyba że procedura mówi inaczej.
Do szybkiej identyfikacji polimeru można wykorzystać FTIR, a do oceny przejść cieplnych DSC. Metody te pomagają wykryć pomyłkę lub znaczącą domieszkę, lecz interpretacja mieszanin wymaga doświadczenia i wzorców.
Barwa, połysk i przejrzystość
Materiał naturalny i jasny należy porównywać ze wzorcem w kontrolowanych warunkach. Spektrofotometr daje bardziej powtarzalny wynik niż wzrok, ale próbka musi mieć stałą postać i grubość. Pomiar luźnych granulek może reagować na ułożenie oraz powierzchnię.
Praktycznym rozwiązaniem jest wykonanie małej płytki, folii lub wypraski w ustalonych warunkach. Pozwala jednocześnie ocenić barwę, wtrącenia, połysk i zapach po stopieniu. Należy jednak uwzględnić czas potrzebny na przygotowanie oraz oczyszczenie urządzenia.
W przypadku materiału czarnego kontroluje się jednorodność i brak obcych punktów. Zgodność wizualna nie potwierdza składu, ponieważ pigment może maskować domieszki. Dlatego barwa powinna być jednym z kilku testów.
Zapach przed i po stopieniu
Ocena zapachu powinna mieć ustaloną masę próbki, szczelne neutralne naczynie, czas, temperaturę i skalę. Wąchanie bezpośrednio z otwartego Big Baga jest niestandaryzowane i może narażać pracownika na nieznane opary.
Niektóre związki ujawniają się dopiero po ogrzaniu. Dlatego przy wrażliwych wyrobach wykonuje się ocenę próbki po kontrolowanym stopieniu. Panel kilku osób jest mniej podatny na indywidualne różnice niż jedna ocena.
Zapach nie jest samodzielnym testem bezpieczeństwa. Może być kryterium użytkowym i sygnałem zanieczyszczenia, ale decyzje dotyczące zgodności chemicznej wymagają odpowiednich analiz oraz dokumentacji.
Popiół, napełniacze i zanieczyszczenia mineralne
Badanie popiołu pokazuje pozostałość po spaleniu składników organicznych w określonych warunkach. Wzrost może oznaczać więcej napełniacza, pigmentu albo zanieczyszczeń mineralnych. Interpretacja zależy od receptury, ponieważ kontrolowany dodatek także pozostawia popiół.
Jeśli skład popiołu ma znaczenie, potrzebne są dodatkowe metody. Sama masa nie rozróżnia węglanu wapnia, dwutlenku tytanu, piasku czy metalu. Można łączyć wynik z gęstością, barwą i analizą spektroskopową.
Nagła zmiana popiołu przy stałym MFR może wskazywać inny wsad lub dawkę koncentratu. Trend kolejnych partii jest zwykle bardziej użyteczny niż pojedyncza liczba pozbawiona odniesienia.
Próba przetwórcza w małej skali
Nie wszystkie ryzyka da się przewidzieć z granulatu. Próba na laboratoryjnej wytłaczarce lub wtryskarce ujawnia stabilność ciśnienia, dymienie, zapach, żele, czarne punkty i jakość powierzchni. Parametry muszą być stałe, aby wyniki nadawały się do porównania.
Przy krytycznej partii można wykonać krótki test na linii, oddzielając materiał i produkt do czasu zatwierdzenia. Taki test ma większą wartość procesową, ale niesie ryzyko czyszczenia. Powinien mieć z góry ustalone kryteria zatrzymania.
Próbka referencyjna poprzedniej dobrej partii pozwala szybciej zauważyć różnicę. Trzeba ją przechowywać w sposób ograniczający wilgoć, światło i zmianę zapachu oraz oznaczyć termin przydatności do porównania.
Jak ustalić zakres minimalny i rozszerzony?
Minimalny odbiór może obejmować dokumenty, etykiety, opakowanie, wygląd, zapach, geometrię i szybkie parametry krytyczne, na przykład wilgotność oraz MFR. Zakres rozszerzony dodaje gęstość, popiół, barwę, identyfikację, mechanikę i próbę przetwórczą.
Nowy dostawca, zmiana procesu, wcześniejsza niezgodność lub produkt wysokiego ryzyka uzasadniają kontrolę rozszerzoną. Po serii stabilnych wyników można zmniejszyć częstotliwość wybranych badań, zachowując testy identyfikacyjne. Redukcja powinna być udokumentowana.
Wynik dostawcy nie powinien całkowicie zastępować sprawdzenia odbiorcy. Można natomiast okresowo porównywać laboratoria i budować zaufanie oparte na danych. Celem jest skuteczna kontrola, a nie dublowanie każdego testu.
Postępowanie z wynikiem niezgodnym
Partię należy zablokować i zabezpieczyć przed użyciem. Następnie sprawdza się dane, urządzenie, próbkę i warunki badania. Powtórne pobranie wykonuje się według procedury, a nie przez wybieranie worka, który daje oczekiwany wynik.
Decyzja może obejmować zwrot, sortowanie, użycie w mniej wymagającym wyrobie albo zgodę warunkową. Każda opcja wymaga oceny ryzyka, identyfikowalności i zatwierdzenia. Odstępstwo nie może stać się nieformalnym sposobem omijania specyfikacji.
Dostawca powinien otrzymać opis, zdjęcia, wyniki i próbkę, jeśli jest potrzebna. Dobrze działający zakład przetwarzania odpadów może powiązać sygnał z wsadem, parametrami linii i próbką zachowaną. Analiza jest wtedy szybsza.
Dane, które poprawiają kontrolę w czasie
Wyniki należy zapisywać z numerem partii i dostawy, metodą, datą oraz decyzją. Wykres trendu pokazuje przesunięcie wcześniej niż pojedynczy limit. Można również śledzić rozbieżność pomiędzy certyfikatem i pomiarem odbiorcy.
Warto łączyć kontrolę z zachowaniem produkcji: ciśnieniem, wydajnością, liczbą zmian filtrów, brakami i reklamacjami. Dzięki temu limit wejściowy wynika z rzeczywistego wpływu. Parametr niewykazujący związku z procesem może być badany rzadziej.
Recykling plastiku obejmuje materiały o różnych klasach i zastosowaniach. Dobra kontrola odbiorcza nie ocenia ich według jednego wzorca, lecz sprawdza zgodność konkretnej klasy z konkretną recepturą.
FAQ
Czy certyfikat dostawcy wystarczy przed zasypaniem regranulatu?
Nie zawsze. Potwierdza deklarowane wyniki partii, ale odbiorca powinien sprawdzić tożsamość, stan opakowań i parametry krytyczne zgodnie z ryzykiem oraz historią źródła.
Jak szybko można zwolnić dostawę?
Zależy to od zakresu i metod. Oględziny, dokumenty, gęstość nasypowa lub szybka wilgotność mogą dać wynik szybko, podczas gdy popiół, mechanika i próba przetwórcza wymagają więcej czasu.
Czy próbka zbiorcza jest zawsze najlepsza?
Nie. Dobrze opisuje średnią, ale może ukryć lokalne zanieczyszczenie. Przy ryzyku niejednorodności warto zachować także próbki z poszczególnych opakowań.
Które badanie najłatwiej wykrywa pomyłkę materiału?
Pomocne są oględziny, gęstość, MFR i identyfikacja FTIR. Najlepszy zestaw zależy od tego, jakie polimery mogą zostać pomylone i jak podobne są ich parametry.
Co zrobić z partią blisko granicy specyfikacji?
Należy ocenić trend, niepewność pomiaru i margines procesu. Można wykonać potwierdzenie oraz próbę technologiczną, a decyzję i ewentualne ograniczenie zastosowania zapisać.
Podsumowanie
Kontrola dostawy regranulatu zaczyna się od pojazdu, opakowań, etykiet i dokumentów, a jej podstawą jest reprezentatywne pobieranie próbek. Zakres badań obejmuje zależnie od ryzyka wygląd, frakcję, wilgotność, MFR, gęstość, barwę, zapach, popiół, identyfikację i próbę przetwórczą. Materiał powinien pozostawać w kwarantannie do decyzji, szczególnie zanim trafi do wspólnego silosu. Dane z kolejnych dostaw i produkcji pozwalają później skrócić kontrolę stabilnych źródeł, a jednocześnie szybciej wykrywać rzeczywiste zmiany.