Cena regranulatu podana za kilogram lub tonę jest widoczna na fakturze, dlatego łatwo staje się głównym kryterium zakupu. Nie pokazuje jednak, ile firma rzeczywiście płaci za wytworzenie zaakceptowanego produktu. Tańszy surowiec może wymagać suszenia, większej ilości dodatków, częstszych zmian filtrów i wolniejszej pracy linii. Droższy może dawać wyższy uzysk oraz mniej reklamacji.
Całkowity koszt stosowania regranulatu, określany skrótem TCO, łączy wydatki zakupowe, logistyczne, procesowe i jakościowe. Najbardziej użyteczną jednostką jest koszt przypadający na kilogram dobrego wyrobu, a nie kilogram materiału przyjętego do magazynu. Takie podejście pozwala uczciwie porównać różne regranulaty, materiał pierwotny i mieszanki o różnym udziale surowca wtórnego.
Czym różni się cena od kosztu użycia?
Cena zakupu określa wartość materiału na uzgodnionym etapie dostawy. Może obejmować transport albo kończyć się przy bramie sprzedawcy. Koszt użycia zaczyna się wcześniej, przy kwalifikacji źródła, i kończy dopiero po wykonaniu produktu spełniającego wymagania.
Jeżeli z jednej tony surowca A powstaje więcej dobrych wyrobów niż z tony surowca B, porównanie cen wejściowych jest niepełne. Różnica wynika z odpadu, rozruchu, wydań jakościowych, strat podczas suszenia i czyszczenia. Liczy się materiał faktycznie sprzedawalny.
TCO nie ma jednego obowiązkowego wzoru. Model powinien odpowiadać procesowi firmy i uwzględniać koszty, które naprawdę zmieniają się wraz z wyborem surowca. Zbyt rozbudowany arkusz będzie trudny w utrzymaniu, a zbyt prosty ukryje najważniejsze różnice.
Podstawowy model kosztu dobrego wyrobu
Punktem wyjścia może być suma kosztu materiału, transportu, przygotowania, przetwarzania, jakości i ryzyka, podzielona przez masę zaakceptowanego produktu. W mianowniku nie powinny znajdować się braki, próbki, odpady rozruchowe ani materiał zatrzymany z powodu niezgodności.
W praktyce dobrze rozdzielić koszty na stałe dla partii, zależne od masy i zależne od czasu. Badanie przyjęcia jest kosztem partii. Energia suszenia rośnie z masą. Przestój linii zależy od czasu i stawki godzinowej. Takie rozdzielenie ułatwia przeliczenie różnych wielkości dostaw.
Wynik powinien być prezentowany razem z założeniami. Koszt energii, wydajność, stopa braków i cena dodatku mogą szybko się zmienić. Bez wersji danych i okresu kalkulacja stanie się liczbą pozbawioną kontekstu.
Cena dostarczona do zakładu
Pierwszym krokiem jest sprowadzenie ofert do tego samego miejsca i warunków. Do ceny bazowej dolicza się fracht, paliwo, opłaty drogowe, przeładunki, ubezpieczenie, palety lub Big Bagi oraz inne koszty wynikające z umowy. Przy imporcie mogą pojawić się koszty obsługi celnej, przewalutowania i dłuższego finansowania.
Ważna jest masa netto. Wilgoć, zanieczyszczenia lub pozostałości w opakowaniu są opłacane, choć nie stają się polimerem w wyrobie. Jeżeli partia wymaga odsiania pyłu albo odrzucenia części worków, efektywna cena użytecznego materiału rośnie.
Koszt przewozu zależy też od gęstości nasypowej. Ładunek może osiągnąć limit objętości pojazdu przed limitem masy. Nieregularny, lekki przemiał lub granulat o niskiej gęstości zwiększa koszt logistyki na tonę.
Kontrola dostawy i kwalifikacja źródła
Nowy surowiec wymaga przeglądu dokumentacji, prób laboratoryjnych i testu na linii. Są to realne godziny pracy technologów, laboratorium, zakupów i produkcji. Jeśli materiał jest używany długo, koszt początkowy można rozłożyć na przewidywaną masę zakupów.
Każda dostawa może wymagać pobrania próbek, badania MFR, wilgotności, barwy, popiołu, gęstości albo właściwości mechanicznych. Zakres zależy od ryzyka. Do kalkulacji wchodzą odczynniki, czas aparatury, obsługa i okres magazynowania w kwarantannie.
Niezgodność generuje koszty dodatkowe: powtórne badanie, segregowanie, przepakowanie, zwrot i komunikację. Nawet gdy dostawca wystawi korektę, firma może ponieść koszt zajętego miejsca oraz braku surowca do produkcji.
Magazyn i kapitał w zapasie
Długi czas dostawy wymusza większy zapas bezpieczeństwa. Materiał zajmuje powierzchnię, wymaga ewidencji, kontroli opakowań i transportu wewnętrznego. Kapitał zamrożony w zapasie ma koszt, choć nie jest widoczny w cenie tony.
Większa liczba klas regranulatu zwiększa ryzyko pomieszania. Potrzebne są oddzielne lokalizacje, etykiety i zasady rotacji. Stara partia może zmienić wilgotność lub zapach, a uszkodzony worek prowadzi do zanieczyszczenia.
W modelu warto uwzględnić średni stan magazynowy, stawkę finansowania, zajętą powierzchnię i historyczne straty. Jeśli dostawca realizuje częste, mniejsze dostawy, cena transportu może wzrosnąć, ale koszt zapasu spada. TCO pokazuje bilans.
Suszenie i przygotowanie materiału
Nie każdy polimer wymaga suszenia w takim samym stopniu, lecz mokry lub skondensowany regranulat może powodować pęcherze, smugi i niestabilność. Koszt przygotowania obejmuje energię, czas, obsługę oraz ograniczoną przepustowość suszarki. Jeśli urządzenie staje się wąskim gardłem, konsekwencją może być utrata produkcji.
Przygotowanie może obejmować przesiewanie, usuwanie metalu, mieszanie i kondycjonowanie temperatury. Pył powoduje straty materiału oraz zwiększa potrzebę sprzątania. Zbrylenia trzeba rozbić, a niejednorodną partię uśrednić.
Do kosztu należy włączyć różnicę masy przed i po suszeniu. Ubytek wody jest potrzebny technologicznie, ale oznacza, że część zakupionej masy nie trafi do produktu. Przy znaczącej wilgotności warto rozliczać ten efekt osobno.
Dodatki, mieszanie i materiał pierwotny
Regranulat może wymagać stabilizatora, kompatybilizatora, pochłaniacza zapachu, koncentratu barwiącego lub dodatku poprawiającego udarność. Cena każdego środka musi zostać pomnożona przez rzeczywistą dawkę. Należy doliczyć straty podczas dozowania i koszt obsługi dodatkowego składnika.
Jeżeli surowiec wtórny jest mieszany z materiałem pierwotnym, kalkulacja powinna obejmować całą recepturę. Tani regranulat wymagający bardzo dużego udziału virgin może być mniej korzystny niż stabilniejsza klasa używana w większym stężeniu.
Dodatki mogą wpływać na filtr, osad i czas czyszczenia. Nie wystarczy doliczyć ceny masterbatchu. Próba powinna sprawdzić, czy środek nie obniża wydajności i nie powoduje innych kosztów jakościowych.
Wydajność linii i zużycie energii
Najważniejszym składnikiem TCO bywa prędkość produkcji. Materiał o zmiennej płynności może wymagać obniżenia wydajności, częstszych korekt i większego nadzoru. Nawet niewielka różnica kilogramów na godzinę, powtarzana przez wiele zmian, ma dużą wartość.
Koszt godzinowy linii obejmuje energię, pracę, amortyzację i koszty pośrednie według zasad firmy. Dzieląc go przez liczbę dobrych kilogramów w godzinie, otrzymuje się koszt konwersji. Porównanie należy wykonywać dla podobnego produktu i stabilnego okresu produkcji.
Regranulat może zmienić pobór energii przez inną temperaturę, ciśnienie i obciążenie napędu. Niższa nastawa nie zawsze oznacza niższe zużycie, jeśli wzrasta ścinanie lub czas cyklu. Najlepiej korzystać z pomiarów licznika albo wiarygodnych danych maszyny.
Filtracja, czyszczenie i postoje
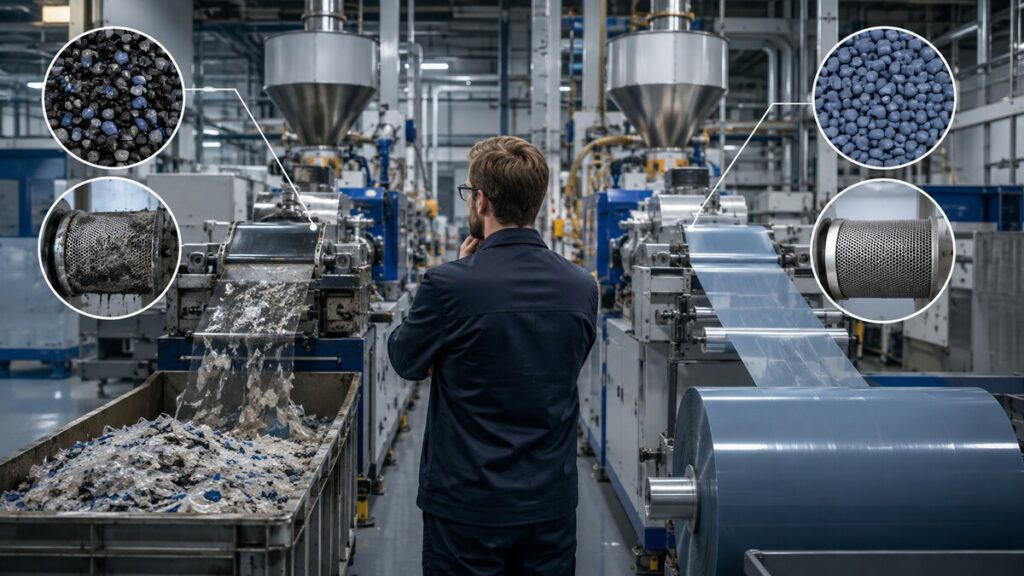
Większa liczba zanieczyszczeń skraca czas pracy filtra. Każda zmiana sit obejmuje koszt wkładu, pracę operatora, spadek wydajności i odpad. Automatyczny filtr zmniejsza część postoju, ale ma własny koszt eksploatacji oraz stratę stopu.
Osad w cylindrze i głowicy może wymagać dłuższego czyszczenia. Do TCO należy przypisać materiał czyszczący, czas i odpady po rozruchu. Jeżeli czarne punkty pojawiają się dopiero w kolejnej produkcji, koszt może zostać błędnie przypisany innemu zleceniu.
Warto rejestrować czas pomiędzy interwencjami, nie tylko liczbę awarii. Dane z wielu kampanii pokazują, czy problem jest cechą surowca, produktu, czy ustawień. Pojedyncze zdarzenie nie powinno przesądzać o stałym współczynniku.
Braki, zawracanie i uzysk
Stopa braków powinna obejmować rozruch, stabilną produkcję, zmianę rolki lub formy oraz zakończenie kampanii. Część odpadu można zawrócić, ale zawracanie także ma koszt rozdrobnienia, transportu i ponownego przetworzenia. Kolejna historia cieplna może pogarszać właściwości.
Najprostszy uzysk to masa dobrego produktu podzielona przez masę materiału pobranego. Warto jednak rozróżnić brak możliwy do zawrócenia, odpad sprzedawany poniżej kosztu i odpad wymagający zagospodarowania. Każdy ma inną wartość ekonomiczną.
Recykling plastiku ma sens ekonomiczny, gdy prowadzi do stabilnego produktu. Maksymalny procent surowca wtórnego nie jest celem samym w sobie, jeśli powoduje duży wzrost braków i zużycia energii.
Jakość produktu i ryzyko reklamacji
Niektóre niezgodności są wykrywane w fabryce, inne dopiero u klienta. Koszt reklamacji obejmuje sortowanie, transport zwrotny, ponowną produkcję, analizę, przestój odbiorcy i utratę zaufania. Rzadkie zdarzenia można uwzględnić jako wartość oczekiwaną opartą na historii.
Parametry krytyczne powinny być mierzone podczas próby: wytrzymałość, kolor, zapach, wtrącenia, stabilność wymiarów, zgrzew lub udarność. Zgodność średniej nie wystarcza, jeśli duża zmienność prowadzi do okresowych wyników poza limitem.
Nie należy automatycznie przypisywać wszystkich reklamacji regranulatowi. Dane muszą rozdzielać wpływ materiału, ustawień, maszyny i konstrukcji wyrobu. Inaczej kalkulacja stanie się argumentem, a nie narzędziem decyzji.
Jak policzyć koszt na przykładzie?
Załóżmy, że wariant A ma niższą cenę dostarczoną, ale wymaga dodatku, suszenia i dwóch dodatkowych zmian filtra w kampanii. Jego uzysk wynosi 94 procent, a wariantu B 98 procent. Oba wyniki trzeba przeliczyć na tę samą masę dobrego wyrobu.
Najpierw oblicza się ilość materiału potrzebną do uzyskania jednego kilograma produktu, czyli odwrotność uzysku. Następnie mnoży się ją przez cenę receptury i dodaje koszty procesu przypadające na dobry kilogram. Koszty partii, takie jak badania i transport, dzieli się przez zaakceptowaną masę.
Na końcu dodaje się oczekiwany koszt ryzyka. Jeżeli historycznie jedna na określoną liczbę partii wymaga sortowania, średni koszt zdarzenia rozkłada się na wszystkie partie. Wynik nie przewidzi konkretnej awarii, ale umożliwi porównanie wariantów.
Analiza wrażliwości zamiast jednej liczby
Wydajność, uzysk i cena dodatku są oszacowaniami. Dlatego warto obliczyć scenariusz bazowy, korzystny i niekorzystny. Jeżeli materiał pozostaje najlepszy w każdym scenariuszu, decyzja jest odporna. Jeśli wynik zmienia się po niewielkiej korekcie, potrzebne są dalsze dane.
Można sprawdzić próg opłacalności. Pokazuje on, przy jakiej stopie braków, wydajności albo cenie transportu dwie oferty stają się równoważne. Technolog otrzymuje wtedy konkretny parametr do obserwacji w pilotażu.
Arkusz powinien wskazywać właściciela każdego założenia. Zakupy odpowiadają za cenę i logistykę, produkcja za wydajność i postoje, jakość za braki, a finanse za stawki. Wspólna kalkulacja zmniejsza ryzyko pominięcia kosztu.
Dane potrzebne od recyklera
Rzetelny dostawca przedstawia specyfikację, wynik partii, zasady identyfikowalności i informację o zmianach. Profesjonalny zakład przetwarzania odpadów kontroluje wsad oraz proces, co może ograniczać zmienność i koszty u klienta. Warto pytać o typowy rozrzut, nie tylko dopuszczalne granice.
Przy negocjacji można omówić koszt opakowania, minimalną partię, harmonogram, zwrot Big Bagów, procedurę reklamacyjną i dostawę awaryjną. Lepsza organizacja łańcucha czasem daje większą oszczędność niż obniżenie ceny jednostkowej.
Po wdrożeniu dostawca powinien otrzymywać dane o trendach. Powtarzający się wzrost ciśnienia lub pyłu można skorygować wcześniej. Wspólna redukcja strat jest bardziej trwała niż rabat ukrywający problem.
FAQ
Co jest najlepszą jednostką porównania regranulatów?
Najczęściej koszt jednego kilograma dobrego, zaakceptowanego wyrobu. Uwzględnia on cenę receptury, uzysk, wydajność i koszty procesu, których nie pokazuje cena surowca.
Czy koszt reklamacji należy wliczać do TCO?
Tak, jeżeli można go wiarygodnie oszacować na podstawie danych. Rzadkie zdarzenia najlepiej ujmować jako oczekiwany koszt rozłożony na wolumen, z wyraźnie opisanymi założeniami.
Jak uwzględnić odpad, który wraca do procesu?
Nie należy traktować go jako bezkosztowego. Trzeba policzyć rozdrobnienie, obsługę, energię, straty i wpływ kolejnej historii cieplnej na jakość oraz wydajność.
Czy droższy regranulat może być bardziej opłacalny?
Tak. Jeśli zwiększa uzysk, skraca cykl, zmniejsza liczbę zmian filtrów lub ogranicza dodatki i reklamacje, całkowity koszt produktu może być niższy.
Jak często aktualizować kalkulację?
Po istotnej zmianie ceny, receptury, dostawcy, wydajności lub jakości oraz okresowo na podstawie rzeczywistych danych produkcyjnych. Model powinien mieć datę i wersję założeń.
Podsumowanie
Całkowity koszt stosowania regranulatu obejmuje cenę dostarczoną, kontrolę, zapas, przygotowanie, dodatki, energię, wydajność, filtrację, postoje, braki i ryzyko jakościowe. Wszystkie warianty trzeba przeliczać na kilogram zaakceptowanego wyrobu w porównywalnym procesie. Najlepsza decyzja wynika z danych z kilku kampanii, analizy wrażliwości i jasnego podziału założeń pomiędzy zakupy, produkcję, jakość i finanse. TCO nie odbiera znaczenia cenie zakupu, lecz pokazuje, kiedy pozorna oszczędność naprawdę zwiększa koszt fabryki.