
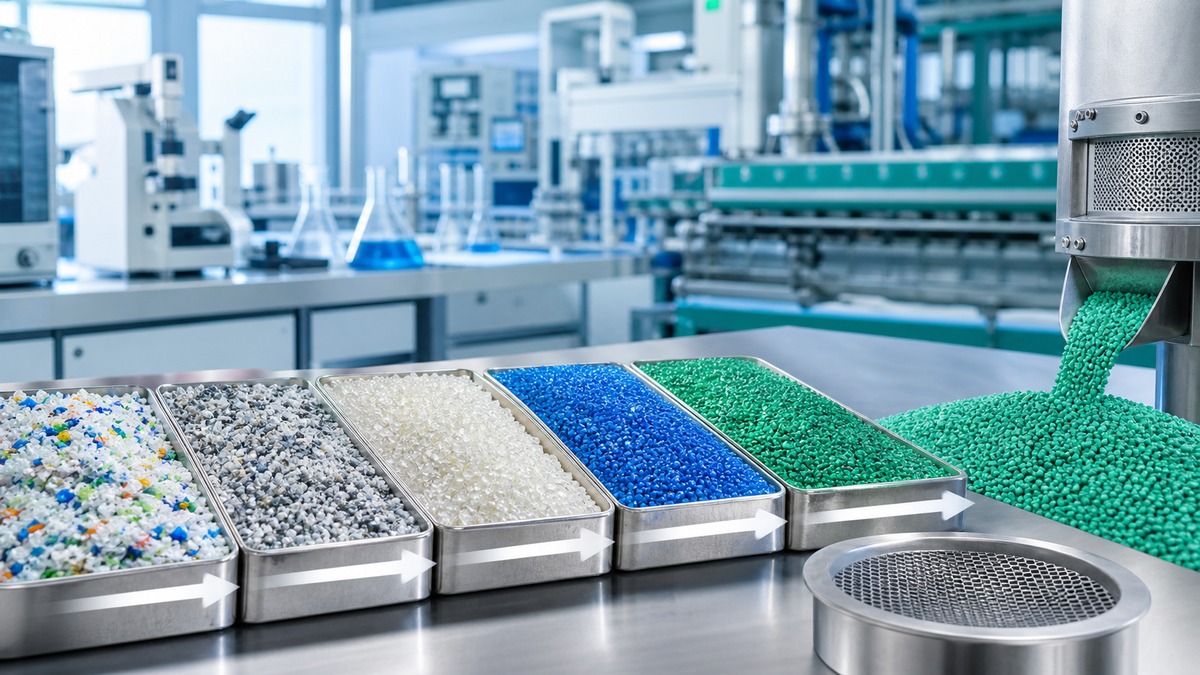
Regranulat może być stabilnym surowcem produkcyjnym, ale jego jakość nie powstaje dopiero przy wyjściu z granulatora. Jest wynikiem wszystkich decyzji podjętych wcześniej – od źródła odpadu, przez segregację i mycie, po temperaturę przetopu oraz kontrolę partii. Gdy parametry materiału są niezadowalające, skuteczna poprawa zaczyna się od rozpoznania przyczyny. Inaczej postępuje się z nadmierną wilgotnością, inaczej z obcym polimerem, a jeszcze inaczej z materiałem zdegradowanym cieplnie.
Największym błędem jest próba naprawienia każdej wady dodatkiem. Modyfikator może pomóc w konkretnym zadaniu, ale nie zastąpi czystego wsadu i prawidłowego procesu. Najlepsze rezultaty daje hierarchia działań: najpierw zapobieganie zanieczyszczeniom, potem skuteczna separacja i stabilne przetwarzanie, następnie homogenizacja, a na końcu celowana modyfikacja receptury.
Zacznij od specyfikacji zastosowania
Nie da się poprawić materiału w oderwaniu od celu. Regranulat dobry do grubej folii technicznej może nie nadawać się do cienkiej folii o wysokich wymaganiach wizualnych. Surowiec właściwy dla masywnego detalu wtryskowego może powodować problemy w procesie wymagającym długiej drogi płynięcia. Dlatego pierwszym krokiem jest opisanie krytycznych cech gotowego wyrobu.
Warto wskazać oczekiwany zakres MFR, gęstości, zawartości popiołu, wilgotności, koloru, zapachu i właściwości mechanicznych. Trzeba ustalić dopuszczalną liczbę wtrąceń, wymagania dotyczące zgrzewania, druku lub kontaktu z innymi materiałami. Dopiero wtedy można ocenić, które działania zapewnią największą poprawę i czy będzie ona ekonomicznie uzasadniona.
Specyfikacja powinna zawierać tolerancje, nie tylko wartość średnią. W produkcji szczególnie ważna jest powtarzalność kolejnych dostaw. Materiał o nieco niższej, ale stabilnej właściwości bywa łatwiejszy do wykorzystania niż regranulat osiągający wysoki wynik tylko w wybranej próbce.
Lepszy wsad dzięki selekcji u źródła
Najtańsze zanieczyszczenie to takie, które nigdy nie trafiło do strumienia. Oddzielanie odpadów według polimeru, koloru, receptury i wcześniejszego zastosowania ogranicza późniejsze koszty. W zakładzie produkcyjnym warto stosować opisane pojemniki, krótkie drogi transportu, szkolenie operatorów i identyfikowalność partii.
Szczególnie cenne są jednorodne odpady poprodukcyjne. Można je zawracać w sposób kontrolowany, o ile nie zostały zanieczyszczone olejem, metalem, papierem lub innym tworzywem. W przypadku odpadów pokonsumenckich ważny jest system zbiórki i konstrukcja produktu. Opakowania monomateriałowe, łatwo usuwalne etykiety i ograniczona liczba pigmentów zwiększają uzysk wartościowej frakcji.
Wyspecjalizowany zakład przetwarzania odpadów może zastosować kolejne etapy sortowania, ale nie każdą mieszaninę da się rozdzielić technicznie i ekonomicznie. Jakość projektuje się zatem jeszcze przed powstaniem odpadu.
Sortowanie i separacja zanieczyszczeń
Sortowanie może wykorzystywać kontrolę ręczną, separatory metali, przesiewacze, rozdział pneumatyczny, kąpiele gęstościowe i czujniki optyczne. Dobór metody zależy od wielkości kawałków, różnic gęstości, koloru oraz rodzaju zanieczyszczeń. Często potrzebne jest połączenie kilku technik.
Metale zagrażają maszynom i mogą powodować defekty. Papier, drewno i resztki organiczne pogarszają zapach oraz tworzą zwęglenia. Obce polimery mogą być szczególnie kłopotliwe, gdy nie mieszają się z materiałem bazowym lub rozkładają w jego temperaturze przetwarzania. Nawet mały udział PVC w strumieniu poliolefin może generować problemy cieplne i jakościowe.
Skuteczność sortowania trzeba mierzyć. Sama obecność urządzenia nie gwarantuje czystości. Znaczenie mają kalibracja, równomierne podawanie, czystość powierzchni odpadu, wielkość frakcji i regularne pobieranie prób. Pomocne jest analizowanie odrzuconego strumienia, bo zbyt agresywna separacja może usuwać również wartościowy materiał.
Mycie, płukanie i suszenie
Mycie usuwa zabrudzenia powierzchniowe, kleje, resztki zawartości, piasek i część etykiet. Może przebiegać na zimno lub na gorąco, z użyciem tarcia i środków wspomagających. Intensywność powinna odpowiadać zabrudzeniu. Nadmierne zużycie wody, energii i chemii nie poprawia automatycznie efektu, a tworzy dodatkowe koszty oraz ścieki.
Po myciu potrzebne jest skuteczne płukanie i odwadnianie. Pozostałość środka myjącego może wpływać na zapach, powierzchnię i stabilność przetopu. Wilgoć powoduje pęcherze i zakłóca dozowanie, a w polimerach podatnych na hydrolizę prowadzi do skracania łańcuchów. Nawet przy PE i PP woda powierzchniowa nie jest obojętna dla procesu.
Suszenie należy kontrolować pomiarem, a nie oceną dotykową. Materiał może wyglądać na suchy, lecz zatrzymywać wodę w zakamarkach płatków lub między cząstkami. Trzeba też zapobiec ponownemu zawilgoceniu w magazynie i transporcie.
Łagodny przetop i skuteczna filtracja
Podczas wytłaczania materiał powinien zostać jednorodnie stopiony bez zbędnego obciążenia cieplnego. Zbyt wysoka temperatura, duże ścinanie i długi czas przebywania sprzyjają degradacji. Zbyt niska temperatura może utrudniać mieszanie oraz zwiększać ciśnienie. Profil ustala się na podstawie polimeru, MFR, wilgotności, konstrukcji maszyny i oczekiwanej wydajności.
Filtr stopu zatrzymuje papier, metal, żele, niedotopione fragmenty i inne cząstki. Dokładniejsza filtracja poprawia czystość, ale zwiększa opór i częstotliwość wymiany sit. System powinien zapewniać stabilne ciśnienie i ograniczać czas zalegania materiału. W cienkich foliach potrzebna może być drobniejsza filtracja niż w grubych wyrobach technicznych.
Odazowanie usuwa powietrze, wilgoć i część substancji lotnych. Poprawia strukturę granulatu oraz ogranicza pęcherze i zapach, ale nie eliminuje wszystkich związków. Jeśli źródłem zapachu są silnie zaabsorbowane substancje albo produkty degradacji, konieczna może być lepsza selekcja wsadu lub dodatkowa technologia oczyszczania.
Homogenizacja partii
Recyklat z natury może wykazywać większą zmienność niż surowiec pierwotny. Homogenizacja dużej partii zmniejsza lokalne różnice koloru, MFR i składu. Materiał z kilku kontrolowanych strumieni można mieszać w silosie, mieszalniku lub według zaplanowanej receptury. Celem nie jest ukrycie odchyleń, lecz uzyskanie stabilnej kompozycji mieszczącej się w specyfikacji.
Warto tworzyć partie na podstawie wyników badań. Strumień o wyższym MFR można połączyć ze strumieniem o niższym, jeśli oba są kompatybilne i nie zawierają niedopuszczalnych zanieczyszczeń. Mieszanie wyłącznie na podstawie wyglądu jest ryzykowne. Potrzebna jest identyfikowalność, aby w razie problemu ustalić udział poszczególnych komponentów.
Dostępne na rynku regranulaty, w tym regranulaty PP oraz regranulaty LDPE powinny być oceniane także pod kątem powtarzalności. Dla odbiorcy stabilne okno parametrów ułatwia przygotowanie receptury i ogranicza korekty ustawień maszyny.
Stabilizatory i dodatki przetwórcze
Antyoksydanty pomagają chronić polimer podczas kolejnego cyklu cieplnego. Zwykle wykorzystuje się składniki działające na różnych etapach reakcji utleniania. Dobór dawki powinien uwzględniać pozostałą stabilizację w materiale, temperaturę procesu oraz oczekiwany czas użytkowania wyrobu.
Stabilizatory UV stosuje się, gdy produkt ma pracować na zewnątrz. Środki przetwórcze mogą ograniczać narost na głowicy, poprawiać powierzchnię i ułatwiać płynięcie. Dodatki poślizgowe oraz antyblokujące są ważne w foliach, lecz wpływają również na druk i zgrzewanie. Barwnik pomaga ujednolicić wygląd, ale nie powinien służyć do ukrywania zwęgleń lub niekontrolowanego składu.
Każdą modyfikację trzeba potwierdzić próbą. Dodatek poprawiający jedną cechę może pogarszać inną, zmieniać migrację albo komplikować kolejny recykling plastiku. Ważne są kompatybilność nośnika koncentratu, dokładność dozowania i dobra dyspersja.
Kompatybilizatory i modyfikatory właściwości
Większość różnych polimerów nie miesza się ze sobą na poziomie molekularnym. W mieszaninie powstają oddzielne fazy, a słaba przyczepność między nimi prowadzi do pęknięć. Kompatybilizator może poprawić oddziaływanie na granicy faz i drobniej rozproszyć składniki. Sprawdza się jednak tylko dla określonych układów i nie rozwiązuje problemu dużej ilości przypadkowych zanieczyszczeń.
Modyfikatory udarności zwiększają odporność na pękanie, lecz mogą obniżyć sztywność. Napełniacze mineralne zwiększają sztywność i stabilność wymiarową, ale zwykle podnoszą gęstość oraz mogą zmniejszać wydłużenie. Włókna wzmacniające wymagają odpowiedniej długości, dyspersji i połączenia z osnową. Modyfikację należy projektować na podstawie bilansu właściwości, a nie jednej wartości.
Mieszanie z surowcem pierwotnym
Domieszka granulatu pierwotnego jest prostym sposobem poszerzenia okna procesowego i uzyskania wymaganych cech. Pozwala stopniowo wdrażać zawartość wtórną oraz reagować na zmienność partii. Nie ma jednej właściwej proporcji. Powinna wynikać z testów produktu, wymagań klienta i jakości obu składników.
Najlepiej przygotować serię prób z rosnącym udziałem regranulatu. Dla każdej receptury trzeba rejestrować parametry procesu, ilość braków, właściwości mechaniczne i wygląd. Pozwala to znaleźć punkt, w którym korzyść środowiskowa i ekonomiczna nie odbywa się kosztem funkcji wyrobu. Po zatwierdzeniu potrzebna jest kontrola dozowników i procedura dla zmian partii.
Kontrola jakości jako metoda poprawy
Jakość rośnie wtedy, gdy proces uczy się na danych. Plan kontroli powinien obejmować badania wejścia, parametry procesu i ocenę granulatu. Częstotliwość próbkowania musi uwzględniać zmienność strumienia. Próbka pobrana z jednego worka nie zawsze reprezentuje całą partię.
Wyniki warto analizować w czasie. Trend wzrostu wilgotności, popiołu albo ciśnienia przed filtrem może ujawnić problem wcześniej niż reklamacja. Próbki referencyjne i identyfikowalność umożliwiają porównanie produkcji z konkretną dostawą. Dobra komunikacja między recyklerem a przetwórcą pozwala szybciej ustalić, czy źródłem odchylenia jest materiał, maszyna, receptura czy warunki magazynowania.
FAQ
Czy dodatki mogą naprawić każdy słaby regranulat?
Nie. Mogą stabilizować, poprawiać kompatybilność lub modyfikować wybrane cechy, ale nie usuną metalu, papieru ani silnie zdegradowanego polimeru.
Jak ograniczyć zapach regranulatu?
Najpierw trzeba poprawić selekcję i mycie, ograniczyć degradację oraz zastosować odazowanie. Środki pochłaniające zapach mogą być uzupełnieniem, nie zamiennikiem czystego wsadu.
Czy niższy MFR zawsze oznacza lepszy materiał?
Nie. Właściwy zakres zależy od technologii i produktu. Ważniejsza od kierunku zmiany jest zgodność ze specyfikacją oraz stabilność między partiami.
Po co mieszać regranulat w dużej partii?
Homogenizacja ogranicza lokalne różnice składu, barwy i płynięcia. Musi być oparta na badaniach oraz identyfikowalności komponentów.
Od jakiego udziału regranulatu rozpocząć próby?
Nie ma uniwersalnej wartości. Bezpiecznie jest zacząć od umiarkowanego udziału, następnie zwiększać go etapami i badać gotowy wyrób w rzeczywistych warunkach.
Podsumowanie
Poprawa właściwości regranulatu jest procesem, nie pojedynczym zabiegiem. Największy efekt dają czysty wsad, skuteczne sortowanie, właściwe mycie i suszenie, łagodny przetop, filtracja oraz homogenizacja. Dodatki, kompatybilizatory i mieszanie z surowcem pierwotnym powinny odpowiadać na konkretny problem potwierdzony badaniami. Gdy producent i recykler wspólnie definiują wymagania, analizują dane i prowadzą próby, materiał wtórny może stać się powtarzalnym składnikiem produkcji zamiast źródłem nieprzewidywalności.


