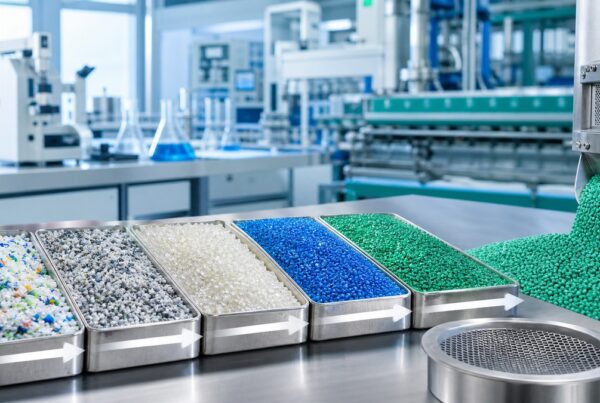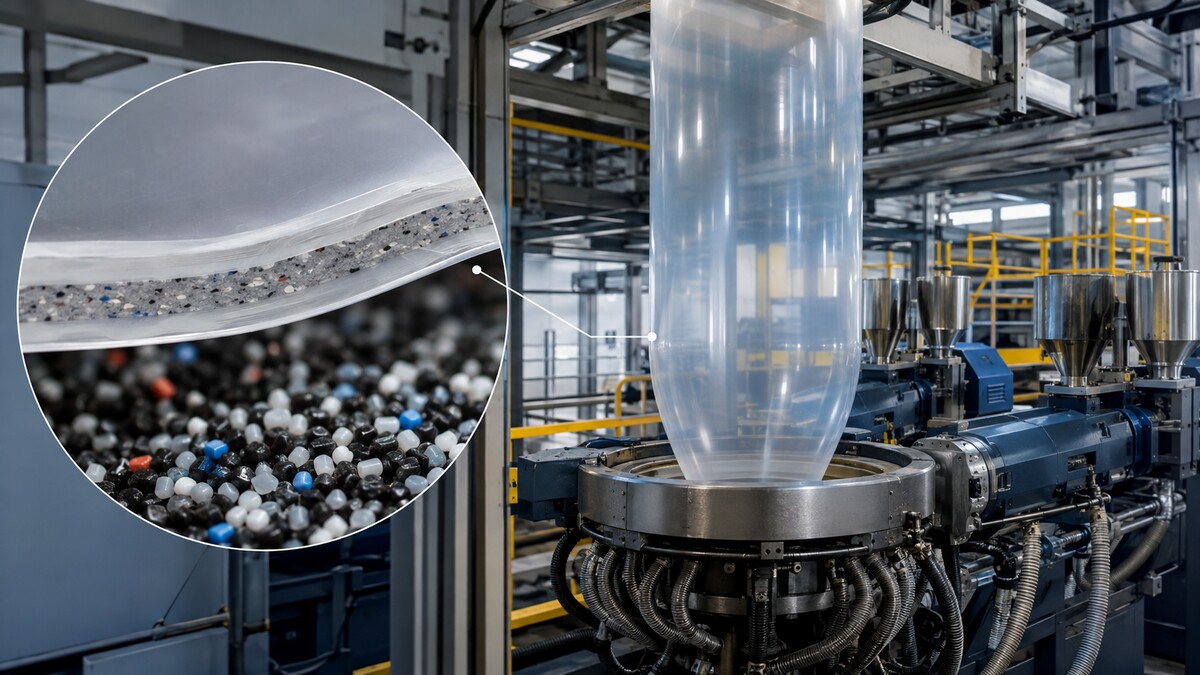
Zastosowanie regranulatu w folii współwytłaczanej pozwala zwiększyć udział surowca wtórnego bez rezygnacji z cech potrzebnych podczas pakowania, drukowania lub zgrzewania. Samo dodanie materiału odzyskanego do receptury nie przesądza jednak o sukcesie. Znaczenie ma warstwa, do której zostanie skierowany, jej grubość, kontakt z pozostałymi polimerami oraz rzeczywista jakość kolejnych partii.
W wielu konstrukcjach najlepszym miejscem okazuje się warstwa środkowa. Warstwy zewnętrzne mogą wtedy odpowiadać za wygląd, tarcie, zgrzewalność i kontakt z produktem, a rdzeń przyjmuje większą część regranulatu. Nie jest to jednak zasada uniwersalna. O właściwym układzie decydują funkcje opakowania, typ surowca, wymagania prawne i możliwości konkretnej linii. Dlatego dostępne regranulaty trzeba oceniać nie tylko według nazwy polimeru, lecz także pod kątem ich roli w zaprojektowanej strukturze.
Na czym polega współwytłaczanie folii?
Współwytłaczanie, nazywane też koekstruzją, polega na doprowadzeniu stopionych tworzyw z kilku wytłaczarek do jednej głowicy. Strumienie łączą się w niej w wielowarstwową strukturę. Gotowa folia może mieć trzy, pięć, siedem lub więcej warstw, choć z punktu widzenia użytkownika pozostaje jednym wyrobem.
Każda warstwa może pełnić inną funkcję. Zewnętrzna powierzchnia zapewnia połysk, odporność na zarysowania, przyczepność farby lub właściwy współczynnik tarcia. Warstwa zgrzewalna umożliwia wykonanie trwawego zamknięcia w określonym zakresie temperatur. Rdzeń nadaje sztywność, grubość, barwę albo odporność mechaniczną. W bardziej złożonych opakowaniach pojawia się warstwa barierowa oraz cienkie warstwy łączące.
Taka budowa pozwala umieścić materiał o większej zmienności tam, gdzie jego wpływ na powierzchnię jest mniejszy. Nie oznacza to ukrywania gorszego surowca. Regranulat musi nadal spełniać wymagania mechaniczne, reologiczne i higieniczne wynikające z zastosowania. Koekstruzja daje po prostu więcej możliwości zarządzania funkcją poszczególnych składników.
Dlaczego warstwa środkowa jest wybierana najczęściej?
Rdzeń konstrukcji A/B/A jest osłonięty przez dwie warstwy zewnętrzne. Dzięki temu pojedyncze różnice koloru, drobne wtrącenia lub nieco mniejszy połysk regranulatu są słabiej widoczne. Warstwy A mogą być wykonane z materiału pierwotnego albo z surowca wtórnego o wyższej, dobrze kontrolowanej jakości.
Warstwa środkowa może też odpowiadać za znaczną część całkowitej grubości. Pozwala to uzyskać istotny udział recyklatu w całym wyrobie, nawet gdy cienkie powierzchnie muszą spełniać bardziej rygorystyczne wymagania. Takie rozwiązanie bywa korzystne w foliach transportowych, technicznych, workach, przekładkach i innych zastosowaniach, w których rdzeń nie styka się bezpośrednio z pakowanym produktem.
Osłonięcie rdzenia stabilizuje zachowanie powierzchni podczas drukowania, laminowania i zgrzewania. Nie eliminuje jednak wpływu regranulatu na całą folię. Zbyt duża zmienność płynności, obecność żeli albo brak zgodności polimerowej nadal mogą powodować wahania grubości, pękanie balonu i osłabienie połączenia warstw.
Kiedy regranulat może trafić do warstwy zewnętrznej?
Zastosowanie surowca wtórnego na powierzchni jest możliwe, gdy jego jakość odpowiada wymaganiom gotowego wyrobu. Dotyczy to zwłaszcza czystych odpadów poprodukcyjnych o znanym składzie albo dobrze oczyszczonych strumieni jednorodnych. W takim przypadku wygląd, zapach, liczba wtrąceń i stabilność MFR mogą być wystarczająco powtarzalne.
Trzeba jednak sprawdzić funkcję tej powierzchni. Warstwa przeznaczona do zgrzewania powinna zachowywać odpowiednią temperaturę inicjacji zgrzewu, szerokość okna procesowego i wytrzymałość spoiny. Warstwa drukowa musi mieć odpowiednią energię powierzchniową i reagować przewidywalnie na aktywację. Zmienne dodatki pochodzące z wcześniejszego zastosowania mogą zakłócić oba procesy.
Na stronie zewnętrznej znaczenie mają również tarcie i blokowanie folii. Nieznana zawartość środków poślizgowych, antyblokujących lub antystatycznych może zmieniać prowadzenie w maszynach pakujących. Przed wdrożeniem trzeba więc ocenić nie tylko samo wytłaczanie, ale cały późniejszy proces u klienta.
Czy warstwa kontaktująca się z produktem jest dobrym miejscem?
Odpowiedź zależy od przeznaczenia opakowania oraz dokumentacji materiału. W wyrobach technicznych wymagania będą inne niż w opakowaniach żywności, kosmetyków lub produktów medycznych. Sam fakt, że regranulat znajduje się w warstwie wewnętrznej, nie potwierdza jego przydatności do kontaktu z zawartością.
W zastosowaniach regulowanych trzeba wykazać zgodność materiału, procesu i gotowego wyrobu z właściwymi przepisami. Znaczenie ma pochodzenie odpadu, technologia recyklingu, możliwość migracji substancji oraz warunki użytkowania. Nie wolno zakładać, że cienka warstwa oddzielająca zawsze stanowi skuteczną barierę funkcjonalną. Takie rozwiązanie wymaga zaprojektowania i potwierdzenia badaniami.
Jeżeli nie ma odpowiednich podstaw, bezpieczniejszym kierunkiem jest warstwa niekontaktowa lub rdzeń zastosowania technicznego. Decyzję powinny wspólnie podjąć działy technologii, jakości i zgodności, odnosząc ją do konkretnej struktury oraz produktu.
Konstrukcje A/B/A i A/B/C w praktyce
W układzie A/B/A obie powierzchnie mają taki sam skład, a rdzeń B może zawierać regranulat. Zaletą jest prostsze prowadzenie receptur i symetryczne zachowanie folii. Taki układ ułatwia ograniczanie zwijania wyrobu wynikającego z różnego skurczu warstw.
Konstrukcja A/B/C daje większą swobodę. Strona A może być przygotowana do druku, B pełni rolę nośną z regranulatem, a C zapewnia zgrzewalność lub właściwy poślizg. Większa liczba receptur zwiększa jednak liczbę możliwych interakcji. Trzeba kontrolować stosunek wydajności wytłaczarek, lepkość stopów i przyczepność na granicach warstw.
W foliach pięcio- i siedmiowarstwowych regranulat można rozdzielić pomiędzy kilka warstw poliolefinowych, pozostawiając barierę oraz warstwy wiążące bez zmian. Taka architektura pomaga chronić funkcje krytyczne, ale wymaga dokładnego bilansu grubości. Nominalna liczba warstw nie gwarantuje poprawnego rozkładu materiału.
Zgodność polimerowa ma pierwszeństwo
Najłatwiej wykorzystać regranulat chemicznie zbliżony do polimeru danej warstwy. Regranulat PE powinien być dopasowany do rodzaju polietylenu, a materiał PP do konstrukcji opartej na polipropylenie. Mieszanki mogą działać w wybranych zastosowaniach, lecz ich zachowanie trzeba potwierdzić doświadczalnie.
Niezgodne tworzywa tworzą słabe granice faz. Folia może wyglądać poprawnie bez obciążenia, a rozwarstwiać się podczas rozciągania, zgrzewania albo kontaktu z niską temperaturą. Obcy polimer może także pozostać w postaci drobnych domen powodujących zmętnienie i punktowe osłabienie.
Warstwa łącząca nie naprawi każdego problemu. Tie layer służy do wiązania zaprojektowanych materiałów, na przykład poliolefiny z warstwą barierową. Nie jest uniwersalnym środkiem na nieznany skład regranulatu. Im mniej przewidywalny wsad, tym trudniej dobrać skuteczny kompatybilizator i utrzymać koszt receptury.
MFR, lepkość i stabilność przepływu
Materiały doprowadzone do głowicy powinny mieć zgodne okna przetwórcze. Zbyt duża różnica lepkości może zaburzać rozkład warstw, przesuwać granice między nimi i powodować niestabilność profilu. MFR jest użytecznym wskaźnikiem porównawczym, ale nie opisuje całego zachowania stopu przy szybkościach ścinania występujących w głowicy.
Regranulat może mieć szerszy rozkład mas cząsteczkowych, domieszki innych gatunków i inną historię cieplną. Dlatego warto obserwować ciśnienie, pobór prądu, temperaturę stopu oraz wydajność, a nie tylko wynik laboratoryjny. Stała średnia MFR nie wyklucza krótkotrwałych wahań wynikających z niejednorodności partii.
Wtrącenia, żele i skuteczność filtracji
Widoczne punkty w folii mogą pochodzić z papieru, kleju, metalu, pigmentu, zwęglonego polimeru lub niesuplastyfikowanego tworzywa. Filtracja stopu ogranicza cząstki stałe, lecz nie usuwa rozpuszczonych zanieczyszczeń ani niezgodnych polimerów o podobnym zachowaniu cieplnym.
W cienkiej folii nawet małe wtrącenie stanowi duży udział lokalnej grubości. Może inicjować dziurę, zerwanie balonu lub pęknięcie podczas orientowania. Umieszczenie regranulatu w rdzeniu zmniejsza widoczność części defektów, ale nie gwarantuje wytrzymałości. Kryterium liczby i rozmiaru wtrąceń powinno wynikać z minimalnej grubości całej konstrukcji.
Rosnące ciśnienie przed filtrem oraz częstsza wymiana sit są składnikiem kosztu procesu. Przy zwiększaniu udziału regranulatu warto rejestrować czas pomiędzy zmianami filtrów. Pozwala to znaleźć poziom, przy którym dodatkowy surowiec wtórny nie jest równoważony przez postoje i odpady rozruchowe.
Barwa, przejrzystość i jakość powierzchni
Warstwy zewnętrzne mogą częściowo maskować kolor rdzenia, zwłaszcza gdy zawierają pigment. Nie są jednak całkowicie nieprzezroczyste. Szary lub żółtawy regranulat może zmienić odcień całej folii, a zanieczyszczenia wpływają na połysk i zamglenie.
Przy folii transparentnej wymagania są znacznie wyższe. Trzeba kontrolować barwę, haze, liczbę żeli i rozproszenie światła. W opakowaniu kryjącym można zaakceptować większą zmienność optyczną, jeżeli nie obniża ona mechaniki ani jakości druku.
Zwiększenie grubości białej warstwy wierzchniej może poprawić krycie, ale zmniejsza procentowy udział regranulatu oraz podnosi zużycie pigmentu. Optymalizacja powinna dotyczyć całej receptury, a nie wyłącznie procentu materiału wtórnego.
Wpływ na zgrzewanie i mechanikę
Wytrzymałość folii zależy od współpracy warstw. Rdzeń może przenosić znaczną część obciążenia na rozciąganie i przebicie. Jeżeli regranulat ma niższą udarność albo zawiera kruche domieszki, cienkie warstwy zewnętrzne nie zawsze skompensują osłabienie.
Warto badać rozciąganie w kierunku maszynowym i poprzecznym, przebicie, rozdarcie oraz zachowanie gotowego zgrzewu. Sam wynik grubości i masy powierzchniowej jest niewystarczający. W worku ważne będą także próby zrzutu i pełzanie pod obciążeniem.
Jeżeli surowiec wtórny nie znajduje się w warstwie zgrzewalnej, nadal może wpływać na odprowadzanie ciepła, skurcz oraz naprężenia przy spoinie. Próby zgrzewania powinny obejmować zakres temperatur i prędkości, a nie jeden punkt ustawienia maszyny.
Jak ustalić bezpieczny udział regranulatu?
Najpierw należy zdefiniować funkcje każdej warstwy oraz parametry krytyczne gotowej folii. Następnie tworzy się recepturę bazową i warianty ze stopniowo rosnącym udziałem materiału wtórnego. Zmiana powinna być wprowadzana etapami, aby można było wskazać moment utraty stabilności.
Próba musi trwać wystarczająco długo, by objąć nagrzanie układu, zmianę sit, przewinięcie rolki i późniejsze procesy. Krótki odcinek dobrej folii po rozruchu nie potwierdza powtarzalności produkcji. Warto oceniać także odpad, który powstaje podczas zmiany receptury.
Poziom maksymalny technicznie nie zawsze jest poziomem optymalnym. Należy zostawić margines na naturalną zmienność partii, temperatury otoczenia i ustawień. Receptura działająca tylko w idealnych warunkach będzie kosztowna w eksploatacji.
Dozowanie i kontrola grubości warstw
Dokładność dozowników ma bezpośredni wpływ na rzeczywisty udział recyklatu. Nieregularne granulki, pył i zmienna gęstość nasypowa mogą powodować pulsację podawania. Dozownik wolumetryczny jest na takie zmiany bardziej wrażliwy niż prawidłowo skalibrowany układ grawimetryczny.
Trzeba kontrolować wydajność każdej wytłaczarki, nie tylko łączną masę folii. Zmiana obciążenia filtra w linii rdzenia może zmniejszać jej przepływ i przesuwać proporcje warstw. Całkowita grubość pozostaje wtedy zgodna, ale krytyczna powierzchnia staje się cieńsza.
Od odpadu do stabilnej receptury
Jakość zaczyna się na etapie zbiórki i sortowania. Jednorodny odpad poprodukcyjny łatwiej zawrócić do podobnej folii niż mieszaninę opakowań o nieznanej historii. Dobrze prowadzony zakład przetwarzania odpadów ogranicza papier, metale, wilgoć i obce polimery, a następnie homogenizuje materiał oraz przypisuje go do określonej klasy.
Recykling plastiku daje największą wartość wtedy, gdy parametry odzyskanego surowca odpowiadają nowemu zastosowaniu. Współwytłaczanie rozszerza zakres możliwych zastosowań, ale nie zastępuje kontroli wejścia, filtracji i badań gotowego wyrobu.
Jak przygotować wdrożenie przemysłowe?
Specyfikacja powinna obejmować polimer, MFR, gęstość, wilgotność, barwę, popiół, poziom zanieczyszczeń, zapach i geometrię granulek. Zakres zależy od folii. Trzeba też uzgodnić sposób pobierania próbek oraz działania po wyniku poza limitem.
Pierwszą partię należy objąć pełniejszą kontrolą i kwarantanną do czasu zatwierdzenia. Na linii warto oznaczyć warunki referencyjne, zapisać profile temperatur, wydajności, ciśnienia oraz grubości warstw. Próbki folii i surowca powinny zostać zachowane do porównania.
FAQ
Czy regranulat zawsze powinien znaleźć się w środkowej warstwie folii?
Nie. Rdzeń jest częstym wyborem, ponieważ pozwala chronić funkcje powierzchni, ale czysty i powtarzalny materiał może być użyty także w warstwie zewnętrznej. Decyzja zależy od przeznaczenia, składu i badań folii.
Jaki udział regranulatu można zastosować w warstwie środkowej?
Nie ma jednej wartości dla wszystkich konstrukcji. Limit wyznaczają właściwości stopu, grubość rdzenia, liczba wtrąceń, mechanika, wygląd i stabilność linii. Udział należy zwiększać etapami podczas prób.
Czy warstwy zewnętrzne ukryją wszystkie wady regranulatu?
Nie. Mogą ograniczyć widoczność koloru lub drobnych defektów, lecz nie usuną problemu obcych polimerów, dużych wtrąceń, zapachu ani zbyt słabej mechaniki rdzenia.
Czy MFR wystarczy do zakwalifikowania surowca do koekstruzji?
Nie. MFR jest ważny, ale trzeba też ocenić wytrzymałość stopu, wilgotność, skład, filtrację, barwę, zanieczyszczenia i zachowanie na docelowej linii.
Jak sprawdzić, czy warstwa z regranulatem ma prawidłową grubość?
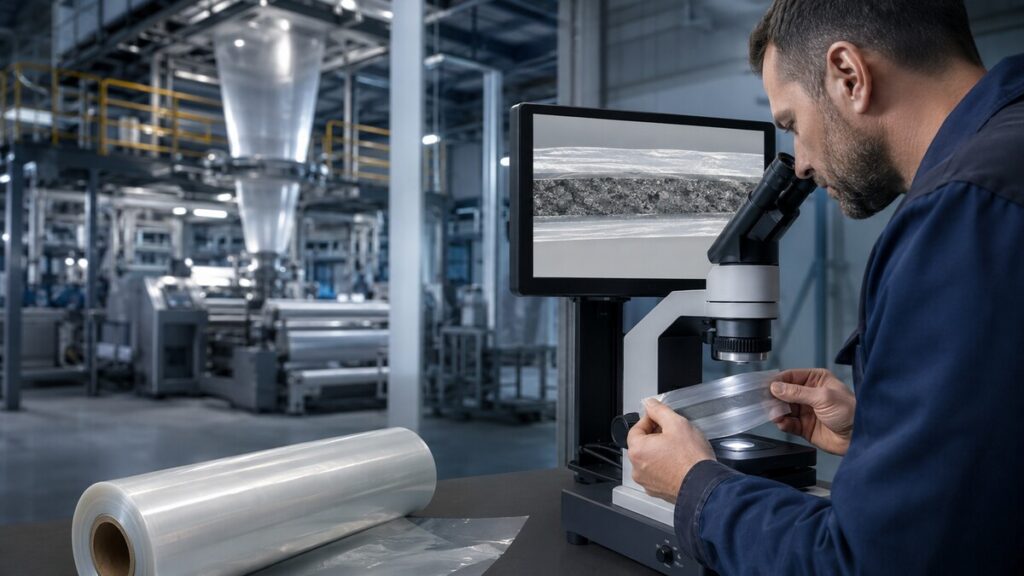
Można analizować przekrój folii, stosować mikroskopię oraz porównywać wydajność poszczególnych wytłaczarek. Kontrola samej grubości całkowitej nie zawsze wykrywa zmianę proporcji warstw.
Podsumowanie
W foliach współwytłaczanych regranulat najczęściej trafia do warstwy środkowej, ponieważ rdzeń może mieć duży udział w masie, a kontrolowane powierzchnie zachowują zgrzewalność, wygląd i właściwości użytkowe. Nie jest to automatyczna recepta. Trzeba dopasować polimer, lepkość, czystość i wytrzymałość stopu, kontrolować dozowanie oraz potwierdzić zachowanie całej konstrukcji. Najlepsza warstwa to ta, w której materiał wtórny spełnia konkretną funkcję bez naruszania krytycznych wymagań wyrobu, a proces zachowuje bezpieczny margines na zmienność kolejnych partii.