Plastik kojarzy się z trwałością, ale nie jest materiałem niezmiennym. Podczas produkcji, magazynowania i użytkowania zachodzą w nim procesy chemiczne oraz fizyczne. Z czasem wyrób może blaknąć, żółknąć, matowieć, tracić elastyczność albo stawać się kruchy. Zjawiska te nazywa się starzeniem lub degradacją tworzywa. Ich tempo zależy od rodzaju polimeru, dodatków, temperatury, światła, tlenu, obciążeń i kontaktu z substancjami zewnętrznymi.
Zrozumienie starzenia jest ważne z dwóch powodów. Po pierwsze pozwala projektować trwalsze wyroby. Po drugie pomaga ocenić, czy odpad nadaje się do ponownego przetworzenia i jakich właściwości można oczekiwać od recyklatu. Nie każdy objaw widoczny na powierzchni oznacza ten sam mechanizm, a brak widocznych zmian nie zawsze świadczy o pełnym zachowaniu struktury polimeru.
Co właściwie starzeje się w plastiku?
Tworzywo składa się z długich łańcuchów polimerowych oraz dodatków, takich jak stabilizatory, plastyfikatory, pigmenty, napełniacze czy środki przetwórcze. W czasie degradacji łańcuchy mogą ulegać skracaniu, rozgałęzianiu albo sieciowaniu. Mogą też powstawać nowe grupy chemiczne zmieniające oddziaływanie materiału z wodą, tlenem lub innymi substancjami.
Skracanie łańcuchów zwykle obniża masę molową. Może pogarszać udarność, wydłużenie i odporność na pękanie, a jednocześnie zmieniać płynięcie stopionego tworzywa. Sieciowanie działa inaczej – tworzy dodatkowe połączenia między łańcuchami. Materiał może stać się sztywniejszy, mniej rozpuszczalny i trudniejszy do przetworzenia. W praktyce oba mechanizmy mogą zachodzić równolegle, a dominujący efekt zależy od polimeru i warunków.
Starzeniu ulegają również dodatki. Stabilizatory zużywają się, ponieważ przechwytują reaktywne cząsteczki. Plastyfikatory mogą migrować, pigmenty zmieniać barwę, a środki powierzchniowe przemieszczać się ku powierzchni. Dlatego właściwości wyrobu zależą od całej receptury, nie tylko od nazwy głównego polimeru.
Degradacja cieplna i termooksydacyjna
Wysoka temperatura przyspiesza ruch cząsteczek i reakcje chemiczne. Szczególnie niebezpieczne jest połączenie ciepła z tlenem. Podczas przetwórstwa stopiony polimer styka się z gorącymi powierzchniami, jest ścinany w układzie uplastyczniającym i może pozostawać w maszynie zbyt długo. Jeśli warunki są nadmierne, rozpoczyna się utlenianie prowadzące do zmian koloru, zapachu, lepkości i właściwości mechanicznych.
Ryzyko wzrasta podczas wielokrotnego przetwarzania. Każdy kolejny cykl oznacza następną dawkę temperatury i naprężeń ścinających. Nie znaczy to, że materiał po jednym recyklingu staje się nieużyteczny. Kluczowe są historia surowca, temperatura, czas przebywania, dostęp tlenu i pakiet stabilizujący. Dobrze prowadzony proces ogranicza niepotrzebną degradację.
Objawami przegrzania mogą być przebarwienia, dymienie, ostry zapach, osady na głowicy, niestabilne ciśnienie i zmiana MFR. Takie sygnały wymagają sprawdzenia profilu temperatur, martwych stref, prędkości obrotowej, czasu postoju materiału oraz zanieczyszczeń. Samo obniżenie temperatury nie zawsze wystarczy, jeśli przyczyną jest długie zaleganie stopionego tworzywa.
Jak promieniowanie UV niszczy polimery?
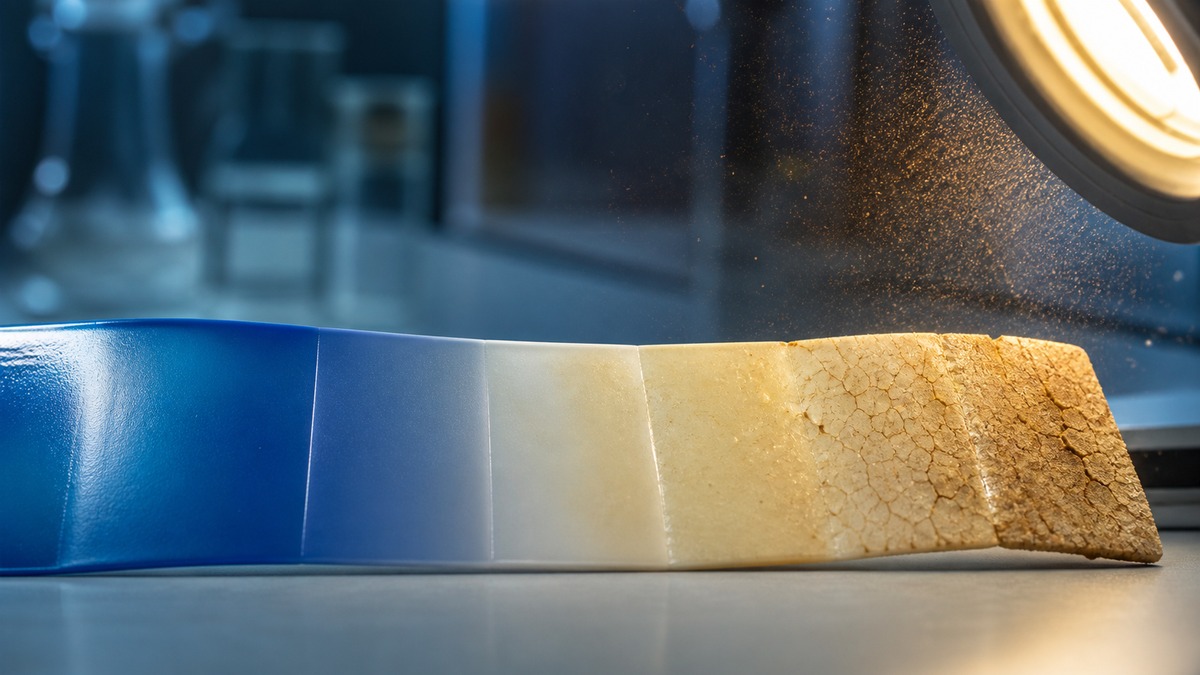
Promieniowanie słoneczne zawiera energię zdolną inicjować reakcje w materiale. Część polimerów słabo pochłania UV w idealnie czystej postaci, lecz obecne w nich śladowe zanieczyszczenia, pigmenty lub produkty wcześniejszego utleniania mogą działać jak miejsca startu reakcji. Powstają wolne rodniki, a obecność tlenu napędza kolejne etapy fotoutleniania.
Na powierzchni pojawiają się kredowanie, matowienie, mikropęknięcia i utrata koloru. Wyrób staje się mniej odporny na uderzenie lub zginanie. Degradacja często zaczyna się w cienkiej warstwie powierzchniowej, ale właśnie tam powstają karby inicjujące pękanie całego elementu. Cienka folia może ulec zmianie w całej grubości szybciej niż masywny detal.
Ochronę zapewniają stabilizatory UV, absorbery promieniowania i odpowiednio dobrane pigmenty. Sadza techniczna może skutecznie ograniczać penetrację światła w czarnych wyrobach, o ile jest właściwie zdyspergowana. Jasny lub przezroczysty produkt wymaga innego rozwiązania. Skuteczność ochrony trzeba oceniać w odniesieniu do czasu ekspozycji, klimatu, grubości i funkcji elementu.
Naprężenia, zmęczenie i pękanie środowiskowe
Plastik może starzeć się mechanicznie nawet bez silnego światła i wysokiej temperatury. Wielokrotne zginanie, wibracje, uderzenia oraz stałe obciążenie prowadzą do zmęczenia i pełzania. Mikrouszkodzenia gromadzą się, aż powstaje widoczne pęknięcie. W miejscach ostrych naroży, rys, linii łączenia strug lub niewłaściwego zgrzewu naprężenia koncentrują się i przyspieszają awarię.
Niektóre tworzywa, w tym określone gatunki PE, mogą być podatne na pękanie naprężeniowe w obecności środków powierzchniowo czynnych, olejów lub innych substancji. Ciecz nie musi rozpuszczać polimeru. Wystarczy, że ułatwia rozwój mikropęknięcia w materiale pozostającym pod naprężeniem. Dlatego test chemiczny bez obciążenia może nie odzwierciedlać realnych warunków pracy.
Projektant powinien ograniczać karby, kontrolować naprężenia montażowe i dobierać materiał do przewidywanej substancji oraz czasu kontaktu. Ważne są także parametry procesu – nadmierna orientacja, niejednorodne chłodzenie lub zbyt wysokie naprężenia własne mogą skrócić życie elementu mimo poprawnej receptury.
Woda, wilgoć i hydroliza
Polietylen oraz polipropylen słabo pochłaniają wodę i nie ulegają łatwo hydrolizie, ale inne polimery są bardziej wrażliwe. W tworzywach zawierających wiązania podatne na rozpad w obecności wody wysoka temperatura i wilgoć mogą skracać łańcuchy. Problem pojawia się zarówno w czasie użytkowania, jak i przetwórstwa niedosuszonego surowca.
Wilgoć może też działać pośrednio. Wnika do kompozytu, osłabia połączenie polimeru z włóknem, przenosi substancje lub uczestniczy w cyklach zamarzania i odmarzania. W odpadach utrudnia stabilne dozowanie i może powodować pęcherze w stopionym materiale. Właściwe suszenie i magazynowanie są więc istotne nawet wtedy, gdy sam główny polimer nie jest silnie higroskopijny.
Migracja dodatków i zmiany fizyczne
Nie wszystkie oznaki starzenia wynikają z rozerwania łańcuchów. Polimer może ulegać powolnej reorganizacji. Zmienia się stopień krystaliczności, relaksują naprężenia, a wyrób modyfikuje wymiary lub sztywność. W materiałach z plastyfikatorem jego migracja może prowadzić do twardnienia, lepkości powierzchni albo osadu na sąsiednich elementach.
Z kolei środki poślizgowe i antyblokujące celowo przemieszczają się ku powierzchni. Ich działanie zależy od czasu oraz temperatury, dlatego świeżo wyprodukowana folia może mieć inne tarcie niż po kilku dniach. Takie zjawisko nie musi oznaczać degradacji, lecz może wpływać na druk, zgrzewanie i pakowanie. Diagnostyka wymaga rozróżnienia zmian chemicznych od fizycznego dojrzewania materiału.
Jak wykrywa się degradację?
Najprostsza ocena obejmuje wygląd, zapach, elastyczność i obecność pęknięć. Jest przydatna, ale niewystarczająca. Badania mechaniczne pokazują zmiany wytrzymałości, wydłużenia, udarności lub modułu. MFR może sygnalizować zmianę masy molowej, choć wynik zależy też od składu mieszanki i napełniaczy.
Analizy spektroskopowe pomagają wykrywać nowe grupy chemiczne związane z utlenianiem. Badania termiczne pokazują temperatury przemian, stopień krystaliczności oraz stabilność. Reologia szerzej opisuje zachowanie stopionego polimeru. W praktyce najlepszy obraz daje zestaw metod dobrany do funkcji wyrobu.
Przy ocenie surowca wtórnego ważne jest porównanie partii i analiza regranulatów w rzeczywistym procesie. Materiał może mieć poprawny średni wynik laboratoryjny, a jednocześnie zawierać lokalne wtrącenia powodujące defekty cienkiej folii. Kontrola musi więc obejmować zarówno liczby, jak i praktyczną próbę.
Jak spowolnić starzenie plastiku?
Pierwszy krok to wybór polimeru odpowiedniego do temperatury, światła, obciążenia i chemikaliów. Następnie dobiera się stabilizatory oraz pigmenty, projektuje bez ostrych karbów i ustala bezpieczne warunki procesu. Znaczenie ma też magazynowanie – ochrona przed słońcem, opadami, wysoką temperaturą i zabrudzeniem pozwala zachować jakość surowców oraz wyrobów.
W produkcji należy ograniczać czas przebywania w wysokiej temperaturze, usuwać martwe strefy i unikać niekontrolowanego mieszania materiałów. Przy ponownym przetwarzaniu można uzupełnić stabilizację, ale dodatki nie odbudują bardzo skróconych łańcuchów. Lepsza prewencja daje zwykle większy efekt niż późniejsze korygowanie skutków.
Dobrze zaplanowany recykling plastiku zaczyna się od oceny, czy materiał zachował właściwości wystarczające do kolejnego zastosowania. Wyspecjalizowany zakład przetwarzania odpadów usuwa zanieczyszczenia i homogenizuje strumień, lecz nie może całkowicie wymazać historii polimeru. Dlatego identyfikowalność i łagodne przetwarzanie są tak cenne.
Degradacja a biodegradacja
Rozpad na mniejsze fragmenty nie jest równoznaczny z biodegradacją. Promieniowanie UV i ścieranie mogą rozdrobnić konwencjonalny plastik, ale jego fragmenty nadal pozostają tworzywem. Biodegradacja wymaga działania mikroorganizmów i prowadzi, w określonych warunkach, do produktów takich jak dwutlenek węgla, woda, biomasa lub metan.
Także tworzywo opisane jako biodegradowalne nie znika automatycznie w dowolnym środowisku. Potrzebuje warunków zgodnych z jego przeznaczeniem, na przykład temperatury, wilgotności i czasu dostępnych w instalacji kompostowania przemysłowego. Pojęcia trwałość, degradacja, fragmentacja i biodegradacja powinny być używane precyzyjnie.
FAQ
Czy każdy plastik z czasem staje się kruchy?
Nie w takim samym tempie. Zależy to od polimeru, dodatków, temperatury, promieniowania, obciążeń i środowiska. Prawidłowo ustabilizowany wyrób może zachować funkcję przez wiele lat.
Czy wysoka temperatura zawsze niszczy tworzywo?
Tworzywa są celowo ogrzewane podczas przetwórstwa. Problemem jest przekroczenie bezpiecznego zakresu albo zbyt długi czas ekspozycji, zwłaszcza w obecności tlenu i silnego ścinania.
Jak rozpoznać degradację polietylenu?
Sygnałami mogą być utrata elastyczności, pęknięcia, kredowanie, przebarwienie, zapach oraz zmiana płynięcia. Pewna ocena wymaga badań porównawczych.
Czy stabilizator może przywrócić właściwości starego plastiku?
Może ograniczyć dalsze reakcje i poprawić bezpieczeństwo kolejnego przetwarzania, ale nie połączy ponownie silnie uszkodzonych łańcuchów polimerowych.
Czy recykling przyspiesza starzenie materiału?
Każdy dodatkowy cykl cieplny stanowi obciążenie, lecz skala zmian zależy od procesu. Dobre sortowanie, krótkie przebywanie w stopie, właściwa temperatura i stabilizacja ograniczają degradację.
Podsumowanie
Plastik starzeje się, ponieważ energia cieplna i świetlna, tlen, wilgoć, chemikalia oraz naprężenia stopniowo zmieniają jego strukturę i dodatki. Widoczne skutki są końcem procesu, który często zaczyna się wcześniej na poziomie cząsteczek. Trwałość można wydłużyć przez właściwy dobór materiału, stabilizację, rozsądny projekt, kontrolowane przetwarzanie i dobre warunki przechowywania. Ta sama wiedza pomaga też lepiej wykorzystywać surowce wtórne – pozwala oddzielić materiał wartościowy od silnie zdegradowanego i zaplanować kolejne zastosowanie adekwatne do jego rzeczywistych właściwości.